


La feuille PET thermoformée est largement utilisée dans les emballages alimentaires, les barquettes médicales, l’électronique et divers produits de consommation. Sa clarté, sa robustesse et sa rentabilité-en font un choix privilégié pour les fabricants du monde entier. Cependant, lorsque la feuille n'est pas traitée dans de bonnes conditions, des défauts tels que du blanchiment, des bulles, un amincissement, un gauchissement ou des fissures peuvent apparaître. Ces problèmes augmentent le taux de rebut et ralentissent la production.
Vous trouverez ci-dessous un guide pratique pour aider les fabricants et les acheteurs étrangers à comprendre comment éviter les défauts de thermoformage les plus courants lors du travail avec des feuilles PET.
1. Contrôlez correctement le processus de séchage
Bien que le PET absorbe faiblement l’humidité, même de petites quantités d’humidité peuvent provoquer des bulles ou un voile pendant le chauffage.
Comment éviter les défauts :
Pré-feuille PET pré-séchée à65 à 70 degrés pendant 2 à 4 heuressi stocké dans des conditions humides.
Gardez les rouleaux de feuilles scellés jusqu’à leur utilisation pour éviter l’accumulation d’humidité.
Assurez-vous que la température et l’humidité de l’atelier sont stables.
Défauts évités :Bulles, brume, buée sur les pièces formées.
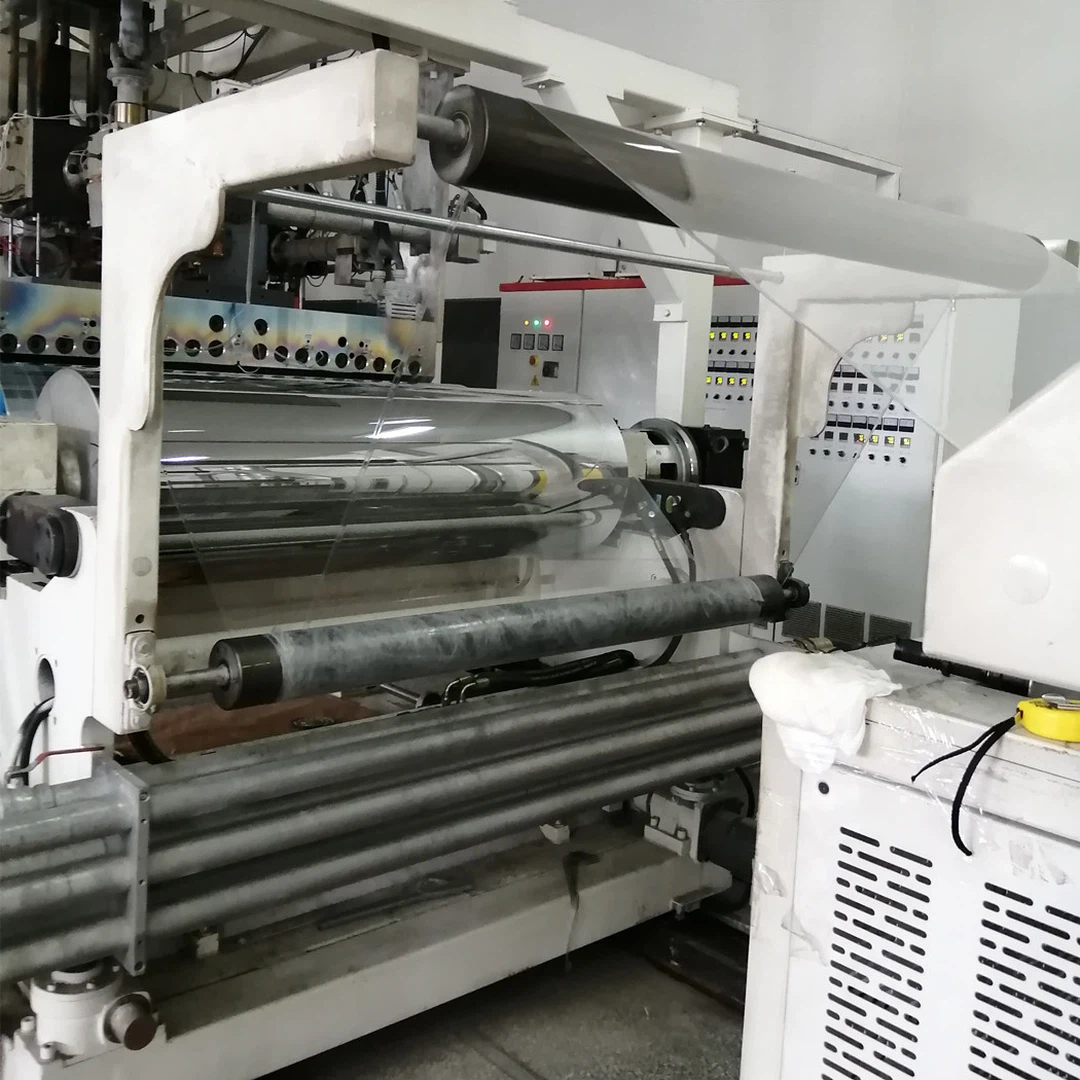
2. Maintenir une température de chauffage stable
Un chauffage inégal ou excessif est l’une des principales causes de blanchiment, d’amincissement et de déformation.
Pratiques recommandées :
Utilisez un chauffage progressif pour éviter les sauts brusques de température.
Gardez l'équilibre des radiateurs supérieur et inférieur à l'intérieur5 à 8 degrésdifférence.
Ajustez les zones de chauffage en fonction de l'épaisseur de la feuille (une feuille plus épaisse nécessite un chauffage plus profond).
Assurez-vous que les radiateurs infrarouges sont propres et que leur puissance est constante.
Défauts évités :Blanchiment, amincissement excessif, déformation, mauvais brillant de surface.
3. Optimiser la température et le refroidissement du moule
Le PET se forme mieux lorsque la température du moule et la vitesse de refroidissement sont contrôlées.
Recommandations clés :
Maintenir la température du moule à15-25 degréspour l'emballage général.
Augmentez la température du moule pour des tirages plus profonds afin de réduire les contraintes internes.
Assurez-vous que les canaux de refroidissement ne sont pas obstrués pour une évacuation constante de la chaleur.
Évitez un refroidissement rapide - car cela pourrait entraîner des marques de contrainte ou des fissures plus tard.
Défauts évités :Fissuration, contraintes internes, mauvaise définition des détails.

4. Assurer une épaisseur et une uniformité appropriées des feuilles
Les feuilles de PET présentant de grandes variations d’épaisseur se formeront de manière inégale et créeront des points faibles.
Points de contrôle qualité :
Vérifiez régulièrement la tolérance d'épaisseur pendant l'extrusion.
Évitez d'utiliser des feuilles contenant plus deVariation de ±3 à 5 %, selon les spécifications.
Utilisez des matériaux provenant de fabricants fiables avec des lignes d’extrusion contrôlées.
Défauts évités :Parois amincissantes et inégales, formage incomplet.
5. Ajustez la pression et le vide de formage
Si le vide ou la pression ne sont pas optimisés, la feuille risque de ne pas suivre complètement le moule, ce qui entraînera des coins mous ou une déformation.
Bonnes pratiques :
Assurez-vous que les trous d’aspiration sont propres et dégagés.
Augmentez la pression du vide pour les-produits emboutis.
Retardez légèrement le vide pour permettre un étirement uniforme avant de tirer dans le moule.
Maintenez une pression d'air adéquate pour les-systèmes de formation de pression.
Défauts évités :Formage incomplet, coins mous, perte de détails, rides.
6. Réduisez le stress en évitant les-étirements excessifs
Le PET peut blanchir ou se fissurer lorsqu’il est étiré au-delà de son rapport de sécurité.
Conseils pratiques :
Réduisez la profondeur du moule ou redessinez les rayons si les pièces se fissurent souvent.
Pré-étirez la feuille à l'aide du plug-assistance pour les cavités plus profondes.
Utilisez des matériaux de bouchon à faible friction pour éviter les marques de contrainte.
Défauts évités :Blanchiment, fissures, répartition inégale.
7. Gardez l'environnement de production propre
La poussière ou les petites particules présentes sur la feuille peuvent brûler ou créer des marques lors du formage.
Recommandations :
Maintenez si possible une zone de thermoformage de type salle blanche-.
Utilisez un traitement anti-statique pour réduire l'attraction de la poussière.
Essuyez régulièrement les plaques chauffantes et les surfaces du moule.
Défauts évités :Taches noires, marques de brûlures, imperfections de surface.
8. Sélectionnez une feuille PET de haute-qualité
De nombreux problèmes de thermoformage proviennent de matériaux incohérents plutôt que du processus de formage lui-même.
Que rechercher lors de l’approvisionnement en feuilles PET :
Bonne clarté et faible cristallinité
Tolérance d'épaisseur constante
Matière première vierge de haute-qualité
Surface lisse sans gels ni contaminants
Certificats tels que FDA, conformité contact alimentaire UE, etc.
Les feuilles de haute-qualité réduisent les rebuts et garantissent une production stable, en particulier pour les emballages alimentaires et médicaux.
Conclusion
La prévention des défauts lors du thermoformage d'une feuille PET nécessite non seulement des processus optimisés, mais également la sélection de matières premières stables et de haute-qualité ainsi qu'un fournisseur fiable. En coordonnant plusieurs aspects - du séchage et du chauffage au contrôle du vide et à la conception des moules -, les fabricants peuvent améliorer considérablement l'efficacité, réduire le taux de rebut et garantir que les pièces formées conservent leur clarté et leur intégrité structurelle.
Notre société est spécialisée dans la production de feuilles PET et PVC, offrant une technologie d'extrusion fiable, un contrôle qualité stable et des options de personnalisation flexibles. Nos matériaux sont largement utilisés dans les emballages alimentaires, les plateaux médicaux, l'électronique et d'autres applications industrielles.
Si tu as besoinspécifications de feuilles PET personnalisées, matériaux de qualité de thermoformage-ou assistance technique, n'hésitez pas à nous contacter à tout moment.